倍速链流水线与动力滚筒输送系统 电子产品组装回流传送线的关键技术解析
一、引言
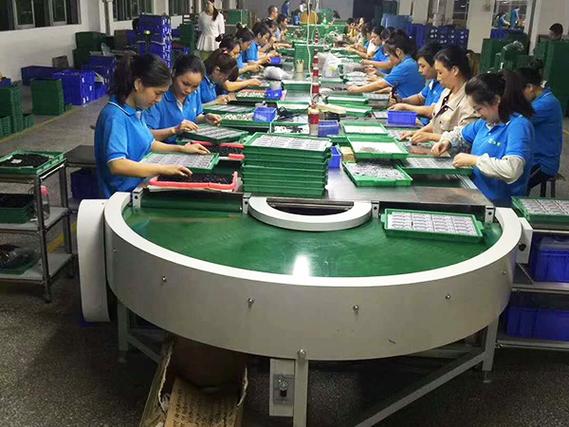
在电子产品制造领域,高效、柔性的生产物流系统是保障产能与品质的核心。倍速链流水线、动力滚筒输送机以及回流传送线等自动化输送设备,正逐步取代传统人工搬运模式,成为现代电子组装车间的标准配置。其中,倍速链流水线凭借其独特的差速运行特性,与动力滚筒输送系统相结合,能够实现车载冰箱等较大体积电子产品在组装与测试工位间的平稳流转。与此回流传送线的设计则进一步解决了工装板返回与空载输送的难题,使整个生产循环更加紧凑。本文将从结构原理、应用场景及选型要点三方面,系统解析上述输送系统的关键技术与实践价值。
二、倍速链流水线的结构原理与优势
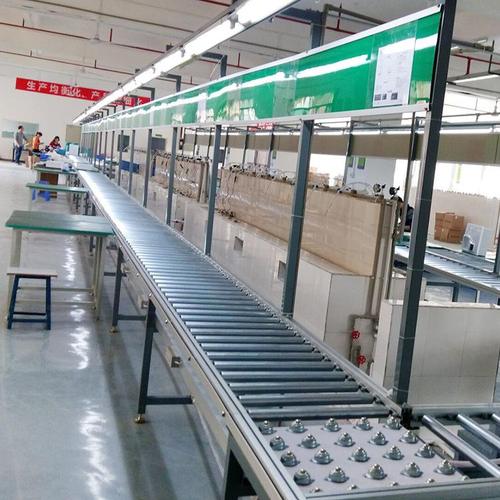
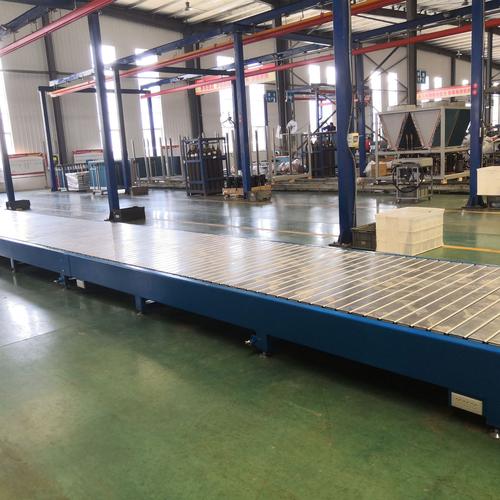
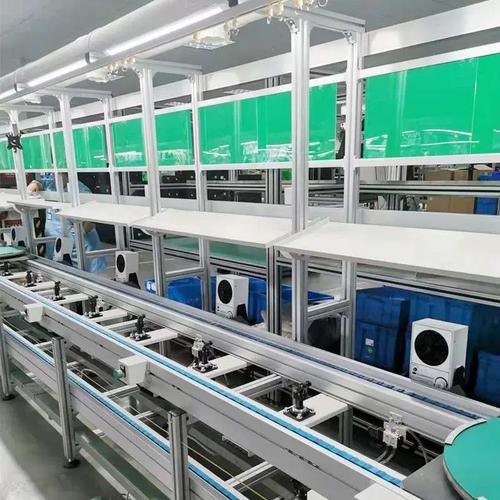
倍速链流水线,又称差速链输送线,其核心在于采用特制的倍速链条。链条滚子与工装板之间通过摩擦传动,使得工装板在输送过程中呈现“慢速工位加工、快速输送过渡”的差速效果。具体而言,当工装板被挡停器阻挡时,链条仍在运行,而工装板因摩擦打滑而静止,从而实现工位上的精准定位与积放功能。这一特点对于电子产品组装尤为重要:在需要高精度操作(如螺丝锁付、连接器插装)的工位,工件可稳定停留;在非加工区,则可通过链条的高速运动快速转移。
与普通皮带线或链板线相比,倍速链流水线的优势包括:
- 积放功能强:多工位可独立停留,无需额外停止机构。
- 运行平稳:对震动敏感的电子元器件,尤其是车载冰箱中的压缩机和电路板,具有良好保护。
- adaptable:可通过调整挡停器位置与链条速度,方便适应不同节拍。
- 承载能力大:适用于带有工装板的重型电子产品。
三、动力滚筒输送机在车载冰箱组装中的应用
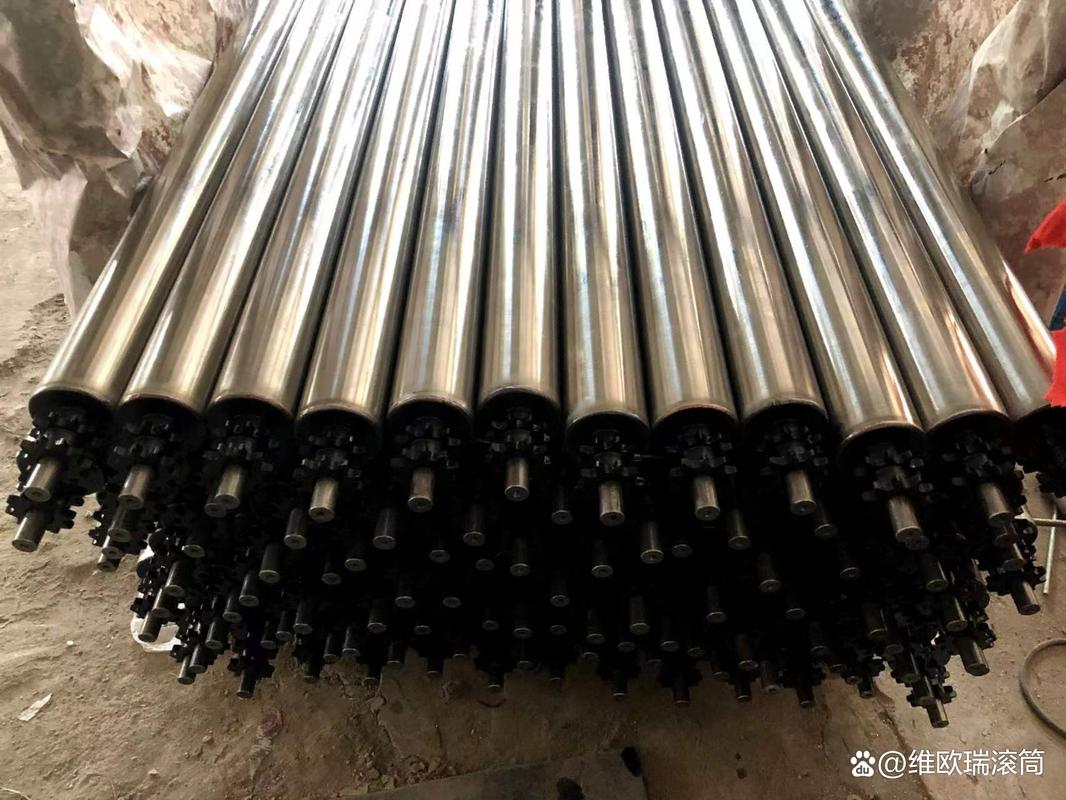
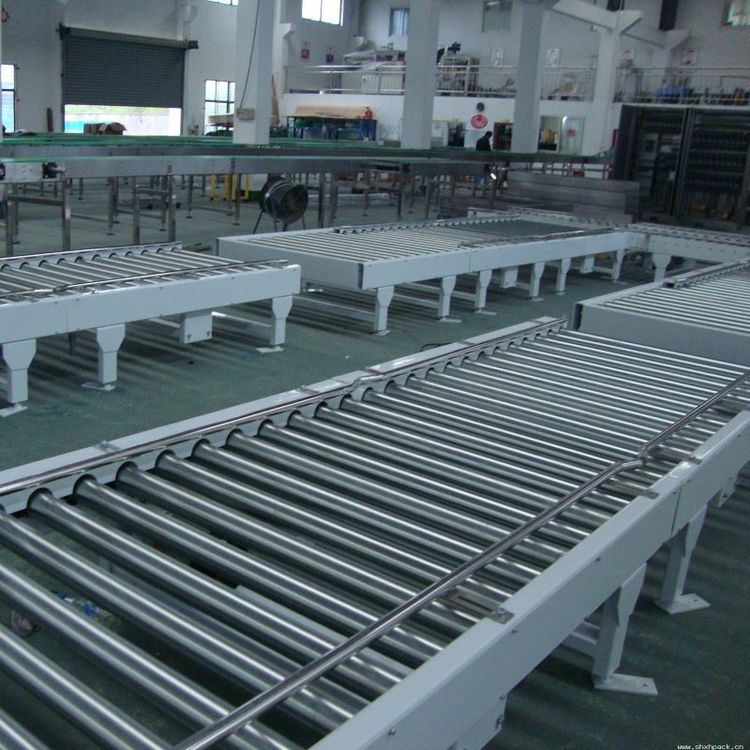
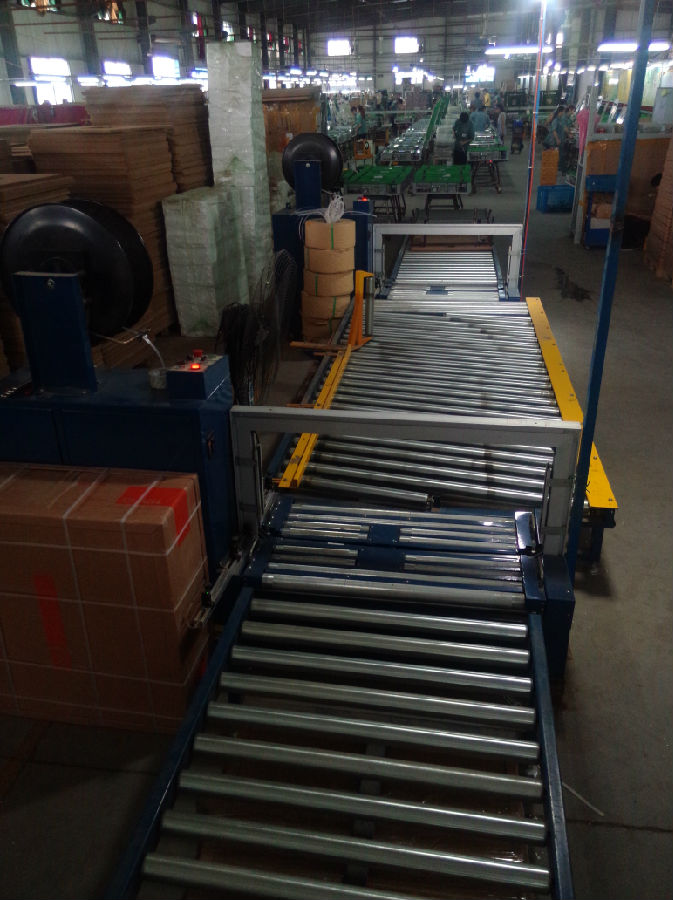
车载冰箱作为一种兼具制冷与电子控制功能的户外产品,其组装线往往包含压缩机安装、冷凝管连接、发泡填充、电路板安装及性能测试等环节。在这些环节之间,常采用动力滚筒输送机完成分段传输。动力滚筒通过电机驱动滚筒旋转,依靠摩擦力推动工件或托盘前进。其关键特征如下:
- 模块化设计:每段滚筒线可独立控制启停,便于与倍速链段无缝对接。
- 重载适应性:可承受车载冰箱整机或半成品的重量,通常每米承载可达50~200kg。
- 转向灵活:搭配顶升平移机构或旋转台,可实现直角转弯与分流。
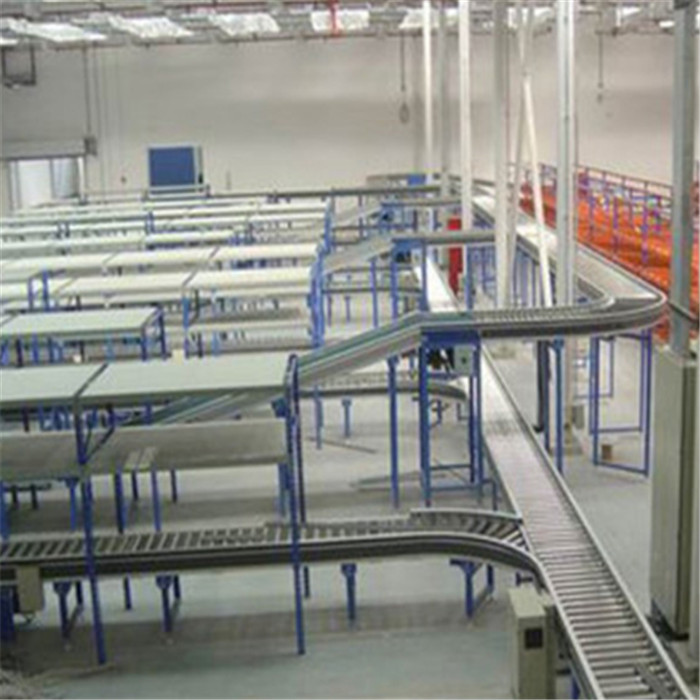
在典型布局中,倍速链流水线负责直线组装工位,而动力滚筒线则用于缓冲、转向或连接不同楼层/车间的输送。例如,当车载冰箱完成抽真空与冷媒充注后,需送入检测线进行通电测试。此时可采用动力滚筒线将产品平稳送出,避免因落差或卡滞造成管路损伤。
四、回流传送线的设计与电子产品组装的整体优化
电子产品组装通常需要工装板(也称托盘)承载产品在各工位间流转。当产品完成所有工序并下线后,空的工装板必须返回起点,以形成循环。回流传送线正是完成这一任务的关键系统。最常见的方案是在主输送线下方或侧面平行布置一条反向运行的倍速链或滚筒线,通过升降机或顶升移载机将空板从线尾送至回流线。
对于包含车载冰箱等中大型产品的组装线,回流线设计需考虑以下要点:
- 直接回流与升降回流:若车间空间允许,可设置同一平面内的U型回流;若空间有限,需利用提升机进行上下层回流。
- 空板积放控制:需增加光电传感器或条码识别,防止空板堆积堵塞。
- 兼容性:回流线应与主线的工装板尺寸一致,并同样具备积放与调速功能。
典型配置举例:
- 首段:倍速链流水线(完成组装及测试)。
- 末段:动力滚筒线(用于下料或缓存)。
- 下层:回程倍速链(空板返回)。
- 端部:升降机+顶升平移机(完成线体闭环)。
这一闭环系统可显著减少人工搬运工装板的劳动强度,同时避免因人为因素造成的工装板磕碰或丢失。
五、选型与维护建议
若企业计划引入此类回流组装线,应重点关注:
- 节拍匹配:倍速链线速、滚筒线速度应与生产节拍一致,通常通过变频器调整。
- 工装板材质:建议选用防静电或导电材质,以保护电子元器件免受静电损害。
- 链条润滑与张紧:倍速链需定期润滑,并检查张紧装置,防止跳齿或爬行。
- 滚筒噪音与精度:动力滚筒采用精密轴承,运行时噪音应低于65dB(A)。
- 安全防护:在回流线与主线交汇处设置安全光幕或物理防护罩。
六、
倍速链流水线、动力滚筒输送机、回流传送线构成的柔性输送系统,为电子产品组装(尤其像车载冰箱这类具有一定重量与复杂工艺的产品)提供了高效、自动化、低损伤的物流支持。合理规划主线与回流线的衔接,并依据产品特征选择输送介质与驱动方式,可显著提升整线OEE(设备综合效率),并降低成本与不良率。随着智能制造的推进,未来此类输送线将更深入地融合传感器与MES系统,实现自适应节拍与预测性维护。对工厂规划者而言,掌握其核心原理,是打造竞争力组装产线的必备能力。
如若转载,请注明出处:http://www.fyssjx.com/product/44.html
更新时间:2026-10-29 13:09:31